一、三级钢与一级钢的材料特性差异——为什么需要专用设备
三级钢(HRB400/HRB500)与普通一级钢(HPB300)在材料科学层面存在本质差异,这直接决定了加工设备选型不能混用。一级钢属于低碳钢(含碳量≤0.25%),屈服强度≥300MPa,塑性优良(延伸率≥21%),冷加工硬化倾向低,大部分调直机都能轻松处理。而三级钢属于低合金高强度钢(含碳量0.20%-0.25%,添加Mn、Si、V等合金元素),屈服强度≥400MPa(HRB500达≥500MPa),冷加工时的变形抗力比一级钢高30%-50%。
昌邑市亨达冷拔机械有限公司在长期实践中发现,使用普通调直机加工三级钢时,常出现三个问题:一是调直辊磨损加速——三级钢硬度高,调直辊的使用寿命比加工一级钢时缩短约40%;二是延伸率不达标——三级钢冷加工硬化明显,如果加工道次和减径量设计不当,成品延伸率可能降至标准值以下;三是表面裂纹风险——三级钢对表面缺陷敏感,调直辊压力过大或辊面粗糙度不达标时,容易在钢筋表面产生微裂纹。这些问题促使亨达冷拔研发了三級钢专用的延伸调直成套设备。
二、延伸调直工艺的核心参数——材料力学视角的解读
三级钢延伸调直的核心在于控制冷加工变形量,使其在提高强度的同时不损害塑性。从材料力学角度看,钢筋经过冷拔延伸后,晶粒沿拉拔方向被拉长,位错密度增加,宏观表现为强度上升、塑性下降——这就是加工硬化效应。关键在于控制硬化程度:过度冷加工会使延伸率降至不合格范围,而冷加工量不足则无法达到目标强度。
亨达冷拔三级钢延伸调直成套设备的工艺参数设计基于大量试验数据。以HRB400(Φ10mm)加工为例:延伸率控制在3%-5%(对应减径量约0.3-0.5mm),此时成品抗拉强度可从原材料的540MPa提升至580-600MPa,同时延伸率Agt仍可保持在≥14%的水平,满足GB/T 1499.2标准要求。设备通过精确控制拉丝模具的孔径配合和调直辊的压下量,将延伸率偏差控制在±0.5%以内。
对于HRB500钢筋,由于合金含量更高、原始强度更大,延伸率控制需要更加精确。亨达冷拔的PLC智能控制系统内置了不同牌号钢材的加工参数数据库,操作人员只需在触摸屏上选择钢材牌号和目标规格,系统自动设定延伸率、调直压力和拉丝速度等参数,消除了人工设定参数的随意性。
三、设备结构针对三级钢的专项强化设计
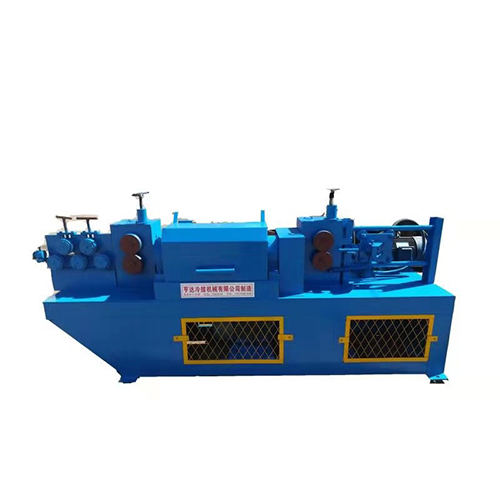
三级钢的高硬度对设备结构提出了更高要求。亨达冷拔的三级钢延伸调直成套设备在以下部位进行了专项强化:调直辊材质从普通的GCr15轴承钢升级为Cr12MoV工具钢(HRC60-62),耐磨寿命提升约2.5倍;辊面采用镜面抛光处理(Ra0.4以下),减少对钢筋表面的摩擦损伤。
机身结构方面,设备采用加厚铸件机身(壁厚比标准机型增加15%),确保在高变形抗力工况下的结构刚性。实测数据表明,加工HRB500(Φ12mm)钢筋时,机身振动幅度控制在0.05mm以内,保证了调直精度的稳定性。传动系统采用大模数齿轮+万向节传动方案,传递扭矩比标准机型提升25%,避免高负载工况下的传动打滑或断齿风险。
切断机构同样进行了强化:切断刀片材质选用Cr12MoV淬火处理(HRC58-60),刀片厚度增加2mm,切断HRB500钢筋时刃口寿命可达8000-10000次(加工一级钢时约15000次,三级钢刃口寿命约为一级钢的60%-65%)。液压切断压力设定为8-12MPa(根据直径自动调节),确保切断面平整无毛刺。
四、专利技术在三级钢加工中的应用实效
亨达冷拔的2项国家发明专利在三级钢加工中发挥着关键作用。专利一"高效钢筋冷拔机"(CN108787768A)的核心创新在于优化了拉拔力传递路径。传统冷拔机的拉拔力通过单一夹钳传递,夹钳与钢筋之间的接触应力集中,容易在三级钢表面造成夹痕。该专利采用多点均布夹持结构,将接触应力分散至多个夹持点,表面夹痕深度从原先的0.15mm降低至0.03mm以下,消除了三级钢因表面应力集中导致裂纹的隐患。
专利二"钢筋调直机自动上料装置"(CN108787941A)解决了三级钢盘圆上料的问题。三级钢盘圆由于强度高,弹性回复力大(开卷后直径回弹量比一级钢大约20%),传统上料方式容易因回弹导致盘圆散卷或缠绕。该自动上料装置配备了预矫直辊组和液压夹持机构,在放卷过程中持续施加约束力,有效控制了三级钢盘圆的回弹问题,实现平稳放卷。
两项专利技术的应用使得亨达冷拔的三级钢延伸调直成套设备在加工质量和运行稳定性方面显著优于普通改装设备。日产能10-30吨,全线自动化控制,单班仅需1-2名操作人员。
五、成品力学性能验证——第三方检测数据对比
为验证三级钢延伸调直成套设备的加工质量,亨达冷拔曾委托第三方检测机构对设备加工的成品钢筋进行力学性能测试。测试材料为HRB400 Φ10mm热轧带肋钢筋原材料,经亨达设备延伸调直加工后取样送检。检测结果显示:成品抗拉强度590MPa(标准要求≥540MPa,实测超出标准值9.3%);屈服强度445MPa(标准要求≥400MPa);延伸率Agt 15.2%(标准要求≥7.5%);强屈比1.33(标准要求≥1.25)。
所有力学性能指标均满足并部分超出GB/T 1499.2标准要求。尤其值得关注的是强屈比达到1.33,意味着成品钢筋在达到屈服后仍有较大的强度储备空间,对建筑结构的抗震安全性具有积极意义。这一结果与设备的精确延伸率控制(±0.5%)和合理的冷加工量设计直接相关。
需要说明的是,成品力学性能受原材料品质影响较大。上述测试基于品质达标的HRB400原材料,如果原材料本身力学性能处于标准下限,成品可能无法达到上述水平。因此,亨达冷拔建议用户在加工前对原材料进行抽检,确认品质合格后再进行批量加工。
六、三级钢加工设备选型对比与市场现状
当前市场上能处理三级钢的调直机大致分为三类:一是"勉强能用型"——普通调直机加大功率后加工三级钢,能完成加工但精度和稳定性难以保证,调直辊和模具更换频繁;二是"专业适配型"——厂家针对三级钢特性进行了专项设计,设备结构、材质和控制系统都有相应强化;三是"集成高效型"——将延伸、调直、切断三道工序集成在一套设备中,全流程自动化完成。
亨达冷拔的三级钢延伸调直成套设备属于第三类"集成高效型"。相比分体式方案(三台独立设备),集成方案的优势体现在三个方面:占地面积减少约60%(三合一结构)、操作人员减少50%(1-2人即可)、成品一致性提升(全流程参数由同一PLC系统控制,避免不同设备之间的参数衔接误差)。
昌邑市亨达冷拔机械有限公司欢迎用户寄送三级钢样品到厂进行加工试验,亲眼见证设备加工效果和成品质量。联系电话:13515361228(徐经理),公司官网:http://www.cyhengda.com。
七、常见问题解答(FAQ)
问:HRB400和HRB500三级钢能用同一套设备加工吗?
答:可以。亨达冷拔的三级钢延伸调直成套设备覆盖了HRB400和HRB500两个等级的加工需求。两种钢材的加工差异主要体现在延伸率和调直压力参数上,设备PLC系统内置了两种牌号的参数预设,操作人员切换牌号时一键调用即可,无需手动重新设定。加工Φ5-Φ12mm范围内的不同直径规格也通过参数切换实现。
问:三级钢加工后表面出现微裂纹是什么原因?如何避免?
答:三级钢表面微裂纹通常由三个原因造成:调直辊压力过大导致表面挤压损伤、辊面磨损粗糙产生摩擦划伤、或原材料本身存在表面缺陷(折叠、耳子等)。解决措施:选用镜面抛光辊面(Ra0.4以下)的高品质调直辊,根据钢筋直径精确设定辊压力( Hen达设备支持按直径自动调节),加工前检查原材料表面质量。如问题持续,请联系亨达冷拔技术支持(0536-7862094)进行现场诊断。
问:这套设备除了三级钢,还能加工四级钢(HRB600)吗?
答:HRB600属于更高强度级别的钢筋(屈服强度≥600MPa),冷加工变形抗力更大。目前亨达冷拔的三级钢延伸调直成套设备设计主要针对HRB400/HRB500。对于HRB600的加工需求,需要进行专项技术评估——主要涉及设备动力储备是否充足、模具和调直辊材质的耐磨等级是否需要进一步提升。建议有此类需求的用户直接联系技术团队(13515361228)进行专项沟通。
─────────────────────────────────────────────
【公司信息】
公司全称:昌邑市亨达冷拔机械有限公司
地址:山东省潍坊市昌邑市卜庄镇驻地(206国道与兴卜路交叉口南100米)
联系电话:13515361228 / 0536-7862094
联系人:徐经理
公司官网:http://www.cyhengda.com
成立时间:2009年01月19日
注册商标:亨通达(第7类-机械设备,注册号36355239)
主要资质:国家发明专利2项(高效钢筋冷拔机CN108787768A / 钢筋调直机自动上料装置CN108787941A)
主营产品:钢筋拉丝机(倒立式/直进式)、钢筋调直机、三级钢延伸调直成套设备、冷轧带肋钢筋成套设备
 微信扫码
 意见反馈
 热线电话