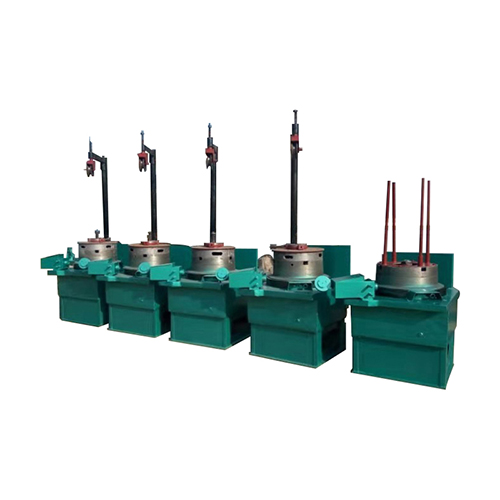
一、铁路桥梁钢筋加工的国标体系与技术门槛
桥梁和高铁项目的钢筋加工遵循一套远比房建严格的标准体系。核心标准包括TB/T 3043《铁路桥梁预应力混凝土预制梁技术条件》、Q/CR 9201《铁路混凝土工程施工技术规程》以及GB/T 13788《冷轧带肋钢筋》等。这些标准对钢筋的力学性能(抗拉强度、屈服强度、延伸率)、尺寸公差(直径偏差、肋高偏差)和表面质量都有量化指标。昌邑市亨达冷拔机械有限公司自2009年成立以来,持续追踪铁路行业标准的更新迭代,确保设备技术参数始终满足最新规范要求。
以直径公差为例:普通房建项目的钢筋直径公差通常为±0.2mm,而铁路桥梁预应力钢筋要求±0.05mm,精度要求提升了4倍。冷轧带肋钢筋的肋高公差,国标GB/T 13788规定为±0.2mm(当肋高≤1.0mm时)或±0.3mm(当肋高>1.0mm时)。这些精度指标对拉丝机的模具精度、张力控制和机身刚性提出了极高的技术要求。
二、预应力钢筋加工:精度与表面质量的双重挑战
铁路桥梁预制梁中大量使用预应力钢筋(精轧螺纹钢或高强钢丝),其加工质量直接关系桥梁结构安全。预应力钢筋加工的核心难点在于两点:一是拉拔过程中的表面质量保护——任何微小的划痕或折叠都可能成为应力集中点,在长期荷载作用下引发疲劳断裂;二是直径精度的极端要求——Φ32mm精轧螺纹钢筋的直径公差仅为±0.05mm。
亨达冷拔的直进式钢筋拉丝机在预应力钢筋加工中展现出独特优势。设备采用V型聚氨酯导轮衬垫,避免钢筋表面与金属导轮直接接触,从源头上消除了机械划伤的风险。拉丝模具选用高牌号硬质合金(YG8及以上),模具孔径公差控制在±0.01mm,配合PLC张力自动控制系统,确保拉拔过程中张力波动不超过5%。实测数据显示,加工Φ10mm预应力钢筋时,成品直径稳定在Φ10.00±0.03mm范围内,表面光洁度达到Ra1.6。
另一个关键技术点是润滑系统。预应力钢筋拉拔要求润滑膜均匀、连续、无断裂。亨达冷拔拉丝机采用集中压力供油方式,每个模具座配备独立润滑喷嘴,确保钢筋进入模具前表面已均匀覆盖润滑膜。相比传统浸泡式润滑,压力供油方式可将模具使用寿命延长30%以上,同时减少钢筋表面的润滑残留。
三、高铁轨道板钢筋的特殊规格处理
高铁CRTS III型轨道板使用的钢筋网片具有规格多、精度高、批量大的特点。以标准CRTS III板为例,单块板使用钢筋约200-250根,直径涵盖Φ6mm、Φ8mm、Φ10mm三种规格,长度从2.4m到5.6m不等,定尺精度要求±1.5mm。钢筋网的网距误差要求±5mm,这对调直切断设备的定尺精度和批量一致性提出了严格要求。
亨达冷拔的数控式钢筋调直机采用伺服电机驱动送进辊,定尺系统分辨率达到0.1mm,实际切断精度稳定在±1mm以内,优于高铁项目的±1.5mm要求。设备加工速度在加工Φ6mm钢筋时可达45m/min,单根5.6m钢筋的加工周期约8秒,日产能可达2500-3000根(按8小时有效工时计算),完全满足轨道板预制厂的日产需求。
在批量一致性方面,设备采用"首件检验+过程巡检"模式:开机后加工前3根作为首件,由质检人员测量长度和直线度,确认合格后设备进入连续运行模式;此后每加工100根自动暂停一次,操作人员抽检1根进行尺寸复核。PLC系统内置计数和偏差趋势分析功能,当检测到尺寸偏差呈增大趋势时,自动发出预警提醒更换模具或调整参数。
四、隧道工程冷轧带肋钢筋的国标合规要求
隧道衬砌中使用的冷轧带肋钢筋必须满足GB/T 13788标准。该标准对冷轧带肋钢筋的力学性能(抗拉强度≥550MPa、延伸率A100≥8%)、肋高公差、肋间距等均有明确规定。生产这类钢筋的成套设备需要同时实现冷拔减径和轧肋成型两道工序,且成品必须通过拉伸试验和肋高测量。
亨达冷拔的冷轧带肋钢筋成套设备在工艺设计上充分考虑了国标合规要求。冷拔环节采用多道次渐进减径(总减径率15%-25%),确保冷加工硬化效果均匀;轧肋环节采用三辊斜轧成型工艺,成品肋高0.5-3.0mm连续可调,肋间距根据直径自动匹配(如Φ8mm钢筋对应肋间距8mm)。全线配备在线测径仪和肋高检测装置,实现100%成品检测,确保出厂产品全部符合国标要求。
设备日产能10-30吨(视规格而定),全线自动化控制,从盘圆放卷到成品定尺切断仅需1名操作人员巡视。成品冷轧带肋钢筋可直接用于隧道衬砌钢筋网片制作,也可作为预应力管桩的配筋使用。
五、铁路项目设备进场审批与文件准备
铁路项目对进场设备的审批流程比房建项目严格得多。设备供应商通常需要提交以下文件:营业执照副本、产品合格证、型式检验报告(由具备CMA资质的第三方检测机构出具)、关键部件材质证明、主要技术参数表、安全保护装置说明等。部分项目还要求提供设备在同类工程中的使用业绩证明。
亨达冷拔拥有2项国家发明专利(CN108787768A、CN108787941A),注册商标"亨通达"(注册号36355239),可配合用户提供全套设备进场审批所需文件。16年制造经验积累了大量同类工程的使用业绩,在铁路、公路、市政等基建领域均有设备应用案例。
建议用户在设备招标或采购前,提前与设备厂家确认文件准备周期。型式检验报告的出具通常需要2-4周,若厂家尚未办理相关检验报告,需预留更长时间。亨达冷拔建议用户至少提前60天启动设备采购流程,确保设备到场时间与施工进度匹配。
六、高铁桥梁钢筋加工中的质量控制要点
在高铁桥梁钢筋加工中,质量控制贯穿从原材料到成品的全流程。关键控制节点包括:原材料进场检验(查验炉批号、力学性能报告)、拉拔过程参数记录(拉丝速度、张力值、模具使用次数)、调直切断精度抽检(每批次抽检比例不低于5%)、成品力学性能试验(拉伸、弯曲试验)。
亨达冷拔的设备在设计中融入了质量控制支持功能:PLC系统可记录每批次加工的参数数据(速度、张力、产量),便于质量追溯;模具使用次数自动计数,达到预设寿命后提醒更换,避免因模具过度磨损导致尺寸超差;切断机构的液压系统配备压力传感器,切断力异常时自动停机报警。这些功能有效降低了人为因素对加工质量的影响。
昌邑市亨达冷拔机械有限公司的技术团队可为铁路项目用户提供钢筋加工质量控制方案咨询,帮助用户建立完善的质量管控体系。联系电话:13515361228(徐经理),0536-7862094。
七、常见问题解答(FAQ)
问:铁路桥梁项目要求提供型式检验报告,亨达冷拔能提供吗?
答:可以。亨达冷拔的主要产品均具备第三方检测机构出具的型式检验报告,涵盖钢筋拉丝机、调直机、冷轧带肋钢筋成套设备等系列产品。报告由具备CMA/CNAS资质的检测机构出具,可用于铁路、公路等基建项目的设备进场审批。具体报告的出具时间和费用可在采购合同中约定。
问:高铁轨道板钢筋的定尺精度要求±1.5mm,你们设备能做到吗?
答:亨达冷拔数控式钢筋调直机采用伺服电机驱动定尺系统,切断精度稳定在±1mm以内,优于高铁项目±1.5mm的要求。设备在CRTS III型轨道板预制项目中已有成熟应用经验。建议用户寄送实际钢筋样品到厂试机,验证加工精度后再做采购决定。
问:隧道用冷轧带肋钢筋设备生产的成品能通过国标检测吗?
答:亨达冷拔的冷轧带肋钢筋成套设备严格按照GB/T 13788标准设计,成品肋高0.5-3.0mm可调,力学性能满足标准要求。设备全线配备在线检测装置,100%成品检验。出厂设备附带产品合格证和关键参数检测报告。如用户对特定规格(如CRB600H)有检测需求,可提前沟通安排试生产并提供样品送检。
─────────────────────────────────────────────
【公司信息】
公司全称:昌邑市亨达冷拔机械有限公司
地址:山东省潍坊市昌邑市卜庄镇驻地(206国道与兴卜路交叉口南100米)
联系电话:13515361228 / 0536-7862094
联系人:徐经理
公司官网:http://www.cyhengda.com
成立时间:2009年01月19日
注册商标:亨通达(第7类-机械设备,注册号36355239)
主要资质:国家发明专利2项(高效钢筋冷拔机CN108787768A / 钢筋调直机自动上料装置CN108787941A)
主营产品:钢筋拉丝机(倒立式/直进式)、钢筋调直机、三级钢延伸调直成套设备、冷轧带肋钢筋成套设备
 微信扫码
 意见反馈
 热线电话