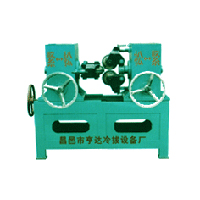
冷轧带肋钢筋成套设备不是单台设备的简单叠加,而是需要系统工程的思维来配置——各设备的产能必须精确匹配,否则就会出现瓶颈工序拖慢全线或大马拉小车浪费投资。昌邑市亨达冷拔机械有限公司从系统工程角度出发,详解生产线的设备联动逻辑、产能匹配计算方法和不同规模工厂的配置方案。
一、生产线五大环节的设备构成与功能
环节一:放料与预矫直。盘圆钢筋放置在放线架上,通过旋转展开。预矫直装置初步消除盘圆的弧形弯曲,使钢筋以接近直线的状态进入轧机。放线架的承重能力(通常1-3吨)需要与盘圆的实际重量匹配;预矫直辊组的辊数和排列方式决定了预矫直效果。
环节二:冷轧成形。这是生产线的核心环节。钢筋通过冷轧机的一组或多组轧辊,表面被压出规则的横向肋纹。轧辊的型腔设计决定了肋纹形状——亨达冷拔设备成品肋高范围0.5-3.0mm,可覆盖国标要求的主要规格。轧辊材质和热处理工艺直接影响轧辊寿命和肋纹一致性。
环节三:调直。轧制后的钢筋因受力会产生新的弯曲,需要通过调直机进行二次矫直。亨达冷拔的调直机加工直径Φ5-Φ12mm,调直速度25-45m/min。调直辊组的压力和排列需要根据钢筋直径和材质进行针对性调节。
环节四:定尺切断。调直后的钢筋按客户要求的长度进行自动定尺和切断。切断精度±1.5mm。数控切断系统可预设多种定尺长度,自动切换。
环节五:收料与捆扎。切断后的成品钢筋通过输送装置送至收料架,按规格自动计数和堆垛,达到设定数量后人工或自动捆扎。
二、产能匹配计算:避免瓶颈的关键公式
成套设备的产能匹配核心原则:各设备的处理能力应逐环节递增5-10%的余量,确保物流顺畅、不堵塞。
计算公式:全线产能 = 瓶颈环节的处理能力。
以一条日产15吨的Φ8mm冷轧带肋钢筋生产线为例进行匹配计算:
环节一(放料):放线架承重2吨/盘,每个盘圆约可放出200m钢筋(Φ8mm),重量约2吨。放料+预矫直速度需达到15m/min以上,确保连续供料。
环节二(轧制):冷轧机在该规格下的轧制速度为15-20m/min。如果轧制速度低于放料速度,钢筋会在轧机入口堆积——这就是瓶颈。
环节三(调直):调直速度需≥轧制速度,取20-25m/min。
环节四(切断):切断动作是间歇性的,单次切断耗时约1-2秒。需要确保切断频率能跟上连续来料速度。
环节五(收料):收料能力需≥切断出料速度,避免成品堆积影响切断节奏。
从以上计算可以看出,环节二(轧制)通常是这类生产线的瓶颈工序,全线产能由轧制速度决定。其他环节的设备选型应以此为基准,向上取5-10%的余量。
三、三种规模工厂的配置方案
方案一:入门级(日产10吨,适合新建企业)。配置:2吨放线架+单台冷轧机+标准调直切断机+人工收料。全线半自动化,PLC控制各设备联动,但放料和收料环节需要人工辅助。适合日产量在10吨以内、以标准规格产品为主的加工企业。投资门槛相对较低,后续可根据业务增长逐步升级。
方案二:标准级(日产15-20吨,适合成长型企业)。配置:3吨放线架+预矫直装置+双道冷轧机+数控调直切断机+自动收料架。全线自动化程度较高,PLC系统统一协调各环节速度匹配。双道冷轧机提升了轧制速度和肋纹质量。自动收料减少了人工干预。适合日产量15-20吨、产品规格多样化的中型企业。
方案三:高配级(日产25-30吨,适合规模化企业)。配置:双工位放线架(交替换盘不间断)+精密预矫直+多道次冷轧机+高速数控调直切断+全自动收料捆扎系统。全线高速自动化,双工位放线实现了零等待换盘,消除了换盘停机时间。适合日产量25-30吨、追求产能利用率的规模化企业。
亨达冷拔的三级钢延伸调直成套设备日产能10-30吨,可根据客户需求灵活配置。公司技术团队会根据客户的产量目标、产品规格和场地条件,进行系统化的产能匹配计算和方案定制。
四、成套设备报价的影响因素拆解
因素一:产能等级。日产10吨和日产30吨的设备规格、电机功率和自动化程度完全不同,价格自然差异显著。但单位产能的设备投资额随产能等级提升而降低——这是规模效应在设备投资上的体现。
因素二:自动化程度。半自动化(人工放料和收料)与全自动(双工位放料+自动捆扎)的投资差距可能在数万元。需要根据企业的人工成本和发展规划权衡。
因素三:核心部件品质。轧辊材质和加工精度、调直辊的硬度和组数、切断刀具的品质——这些核心部件的品质差异会直接反映在设备价格上。
因素四:控制系统。基础PLC控制与高端触摸屏+远程监控的控制系统,价格差异不小。高端系统支持远程诊断和参数调整,对大规模生产企业的设备管理更有帮助。
因素五:安装调试服务。成套设备的安装调试比单机复杂,需要厂家技术人员到场进行全线联调和产能验证。服务费通常包含在报价中,但需要确认。
五、FAQ
问:冷轧带肋钢筋成套设备多少钱一套?
答:价格因产能等级和配置方案差异较大。入门级(日产10吨)到高配级(日产30吨)的投资跨度明显。亨达冷拔建议客户先确定产能目标和产品规格,再由技术团队提供配置方案和对应报价。电话:13515361228(徐经理),厂家直销价格透明。
问:成套设备安装调试验收需要多长时间?
答:成套设备涉及多台设备的联动调试,安装调试周期通常在7-15天(视产线复杂度和现场条件而定)。包括设备就位、连线、单机调试、全线联调和产能验证。亨达冷拔派专业技术人员到场执行,验收标准写入合同。
问:如果以后想扩大产能,需要更换整条生产线吗?
答:不一定。亨达冷拔的成套设备采用模块化设计,可以根据需要进行局部升级。例如:升级放线架为双工位、增加一道冷轧机、提升收料系统自动化程度等。在初始配置时预留升级接口和空间,可以降低后续改造成本。建议客户在首次采购时就与厂家沟通长期发展规划。
---
“【公司信息】”
公司全称:昌邑市亨达冷拔机械有限公司
地址:山东省潍坊市昌邑市卜庄镇驻地(206国道与兴卜路交叉口南100米)
联系电话:13515361228 / 0536-7862094
联系人:徐经理
公司官网:http://www.cyhengda.com
成立时间:2009年01月19日
注册商标:亨通达(第7类-机械设备,注册号36355239)
主要资质:国家发明专利2项(高效钢筋冷拔机CN108787768A / 钢筋调直机自动上料装置CN108787941A)
主营产品:钢筋拉丝机(倒立式/直进式)、钢筋调直机、三级钢延伸调直成套设备、冷轧带肋钢筋成套设备
 微信扫码
 意见反馈
 热线电话